Artykuł sponsorowany
Dlaczego niewielkie odchylenia po cięciu laserowym decydują o pasowaniu metalowych elementów
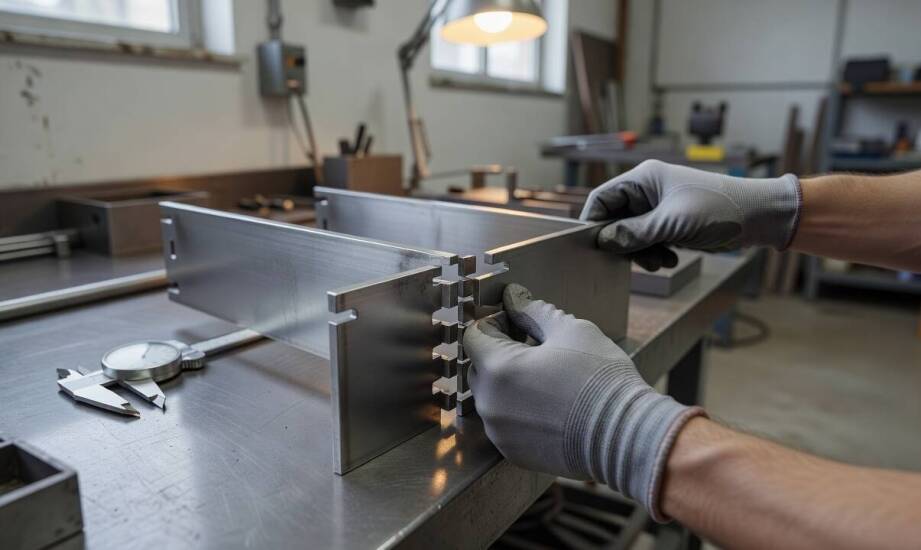
Dwa elementy wycięte laserowo z tej samej blachy stalowej mogą do siebie nie pasować podczas montażu ramy konstrukcyjnej. Otwór wypada ułamek milimetra za nisko, a krawędź blachy wymaga mechanicznego dociśnięcia, aby śruba prawidłowo weszła w gwint. Taka sytuacja powtarza się w przypadku braku uwzględnienia rzeczywistych warunków łączenia już na etapie sporządzania dokumentacji. Inżynierowie nierzadko zakładają idealne wymiary detali, zapominając o fizyce obróbki cieplnej. Niewielkie odchylenia odgrywają kluczową rolę zarówno w produkcji jednostkowej, jak i przy wielkoseryjnym wypalaniu arkuszy.
Przeczytaj również: Jakie są kluczowe czynniki sukcesu przy projektowaniu maszyn przemysłowych?
Czym jest tolerancja wymiarowa po cięciu laserowym
Tolerancja wymiarowa po obróbce termicznej oznacza dopuszczalny zakres odchyleń od projektu, ponieważ żadna technologia nie gwarantuje absolutnej identyczności każdego wyciętego detalu. Kwestię dopuszczalnych odchyleń krawędzi i geometrii szczegółowo reguluje norma ISO 9013, która definiuje międzynarodowe klasy jakości cięcia termicznego. W praktyce warsztatowej podaje się niekiedy przykładowe widełki rzędu ±0,05 mm dla najcieńszych blach stalowych. Wartości te należy traktować wyłącznie jako punkt odniesienia. Rzeczywisty margines błędu zależy od splotu kilku kluczowych parametrów maszyny oraz właściwości samego surowca.
Przeczytaj również: Jak dopasować modułowy układ skrzyń do pracy w serwisie, na budowie i w gospodarstwie
Grubość materiału wpływa na szerokość szczeliny cięcia oraz rozległość strefy oddziaływania ciepła. Grubsze arkusze generują więcej stopionego metalu w obszarze roboczym, co bezpośrednio zwiększa ryzyko wystąpienia lokalnych odkształceń termicznych na krawędziach. Rodzaj stopu wymusza również zmianę parametrów prowadzenia wiązki. Aluminium charakteryzuje się wysoką refleksyjnością, a stal nierdzewna zachowuje się inaczej niż standardowa stal węglowa. Istotnym ograniczeniem technologicznym pozostaje sama geometria elementu. Według wytycznych ekspertów branżowych, takich jak firma TRUMPF, pewność procesu wypalania w aluminium i stali nierdzewnej wymaga projektowania otworów o średnicy wynoszącej co najmniej trzykrotność grubości blachy. Zbyt małe wycięcia ulegają szybkiemu zniekształceniu pod wpływem skumulowanej temperatury.
Przeczytaj również: Zastosowanie przemiału w przygotowaniu materiałów do dalszej produkcji
Skutki odchyleń i przygotowanie do montażu
Niedokładne przeliczenie tolerancji sprawia, że otwory montażowe w sąsiadujących elementach nie pokrywają się podczas skręcania. Sytuacja ta wymusza kłopotliwe rozwiercanie detali bezpośrednio na placu budowy lub w hali produkcyjnej. Nadmierne odchylenia generują z kolei niepożądane naprężenia w punktach styku. Przy spawaniu sztywnych ram konstrukcyjnych takie naprężenia prowadzą do powstawania pęknięć zmęczeniowych lub wymuszają szlifowanie grubych naddatków materiału. W przypadku paneli metalowych czy ogrodzeń wszelkie ręczne korekty uszkadzają strukturę surowca, co mocno zwiększa ryzyko ognisk korozji.
Odpowiednio wycięty detal trafia z rusztu maszyny bezpośrednio na stanowisko spawalnicze, o ile konstruktor właściwie przewidział luzy. Precyzyjne laserowe cięcie blach zapewnia powtarzalność kształtu ułatwiającą łączenie poszczególnych podzespołów maszyn. Restrykcyjna weryfikacja wymiarów staje się nieodzowna, gdy elementy stanowią część dokładnych układów kinematycznych lub gdy gruba blacha posiada gęstą siatkę otworów.
Optymalizacja dokumentacji technicznej polega na wyodrębnieniu wymiarów krytycznych za pomocą symboli tolerancji geometrycznych opartych na normie ISO 1101. Wymiary niemające znaczenia dla pasowania ramy powinny zachować szerszy margines błędu. Rozdzielenie obostrzeń ułatwia operatorowi dobranie wyższej prędkości cięcia bez strat na funkcjonalności końcowego wyrobu.
Ostateczne powodzenie montażu wynika bezpośrednio z dopasowania tolerancji do funkcji części, a nie tylko z rozdzielczości samego lasera. Prawidłowe zaplanowanie odstępów zapobiega poprawkom i przyspiesza tempo pracy na wydziale spawalniczym. Od 2015 roku firma ZUMEC wspiera przedsiębiorstwa z Małopolski, dostarczając komponenty w pełni gotowe do wdrożenia na linie produkcyjne. Wykorzystanie obróbki CNC, wspartej śrutowaniem i lakierowaniem proszkowym, pozwala uzyskać elementy odporne na uszkodzenia mechaniczne i zmienne warunki atmosferyczne.
Kategorie artykułów
Polecane artykuły

Blaty kuchenne z naturalnego kamienia – dlaczego są tak popularne?
Blaty kuchenne z naturalnego kamienia cieszą się coraz większym zainteresowaniem, co wynika z ich estetyki, trwałości i funkcjonalności. Klienci dostrzegają lidera w branży, który oferuje szeroki wybór materiałów i usług. Wybór kamienia do kuchni to nie tylko kwestia wyglądu, ale także unikalnych wł

Jak pozioma izolacja fundamentów wpływa na efektywność energetyczną budynków?
Pozioma izolacja fundamentów odgrywa kluczową rolę w efektywności energetycznej budynków. Odpowiednie rozwiązania wpływają na komfort cieplny mieszkańców oraz oszczędności energetyczne, co przekłada się na niższe rachunki za ogrzewanie. Odpowiednia ochrona zapobiega stratom ciepła, wilgoci i problem