Artykuł sponsorowany
Jak system kaucyjny po 2025 roku zmienia uruchamianie produkcji opakowań z tworzyw
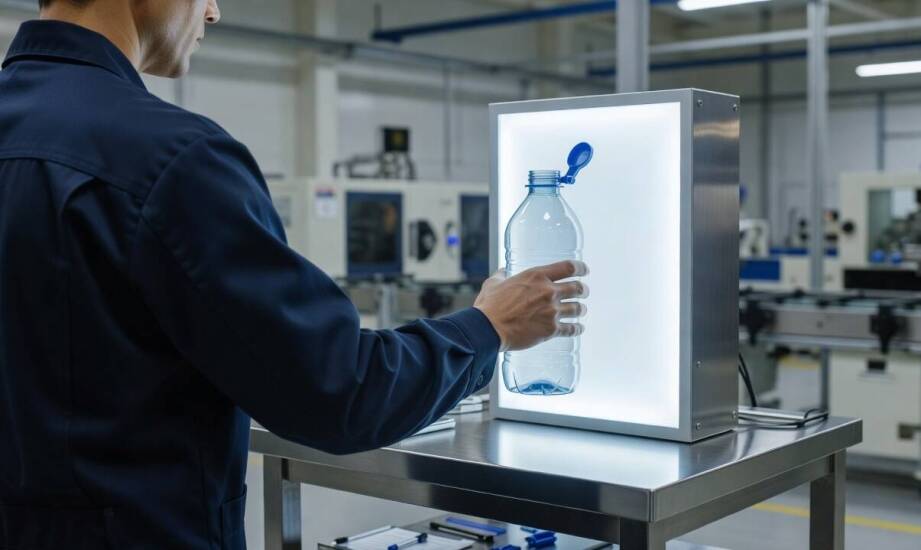
Wprowadzony w październiku 2025 roku system kaucyjny oraz obowiązujące od sierpnia 2026 roku rozporządzenie PPWR trwale przekształciły sposób przygotowania procesów przetwórstwa. Uruchomienie nowej linii dla pojemników i butelek zaczyna się obecnie od rygorystycznej oceny zgodności z wymogami prawnymi, a nie od kreślenia samej konstrukcji wizualnej wyrobu. Przedsiębiorstwo realizujące zlecenia przemysłowe musi najpierw dokładnie sprawdzić, czy planowana koncepcja kwalifikuje się do mechanizmu zwrotu i w jakim stopniu spełnia nałożone cele odzysku surowca. Błędne założenia na tak wczesnym etapie skutkują odrzuceniem detalu przez recyklomaty przyjmujące pustą stawkę, co wymusza kosztowne przeprojektowanie form i opóźnia budowę łańcucha dostaw.
Przeczytaj również: Jakie są kluczowe czynniki sukcesu przy projektowaniu maszyn przemysłowych?
Decyzje materiałowe i zmiana priorytetów w projektowaniu
Wybór odpowiedniego rodzaju bazy polimerowej, określenie bezpiecznego udziału recyklatu oraz ułatwienie jego późniejszej identyfikacji to kwestie, które wymagają rozstrzygnięcia przed obróbką stali narzędziowej. Funkcjonujący mechanizm zwrotny obejmuje przede wszystkim popularne butelki PET do pojemności 3 litrów oraz współpracujące z nimi zamknięcia. Przepisy PPWR nakładają z kolei szeroki obowiązek takiego dobierania surowców, aby płynnie realizować cele dotyczące rosnącej zawartości tworzyw pochodzących z przetwórstwa pokonsumenckiego w nowych detalach. Z uwagi na te wyzwania technologiczne warto projektować wyroby pod łatwe sortowanie i recykling, unikając skomplikowanych struktur łączących różne, trudne do fizycznego rozdzielenia materiały.
Przeczytaj również: Jak dopasować modułowy układ skrzyń do pracy w serwisie, na budowie i w gospodarstwie
Regulacje wyraźnie przesuwają główny nacisk z zaawansowanych walorów estetycznych na czytelność materiałową wyrobu i maksymalną prostotę odzysku. Zawiłe tłoczenia ustępują miejsca rozwiązaniom zapewniającym doskonałą widoczność i trwałość oznakowania. W zakładzie produkcyjnym firmy Inject Plast proces przygotowania narzędzi uwzględnia bezpośrednio optymalizację pod kątem przyszłego obiegu zamkniętego. Znak graficzny z informacją o wysokości pobieranej kaucji oraz przypisany mu kod kreskowy muszą zachować perfekcyjną czytelność przez cały okres użytkowania. Wymaga to odpowiedniego dobrania parametrów plastiku, które zagwarantują wysoką odporność na ścieranie, matowienie oraz zniekształcenia pod wpływem zmiennych temperatur magazynowania.
Przeczytaj również: Zastosowanie przemiału w przygotowaniu materiałów do dalszej produkcji
Geometria wyrobu, zamknięcie i testy wdrożeniowe
Kształt docelowego opakowania, mechanizm nakręcania oraz pole przeznaczone na etykietę bezpośrednio determinują poprawną pracę skanerów w automatach. Geometria butelek czy pojemników musi wspierać bezbłędną identyfikację i szybki zwrot, co wyklucza stosowanie nietypowych proporcji mogących zaburzyć optyczną ocenę gabarytów. Etykiety nie mogą zakrywać powierzchni w sposób, który uniemożliwia maszynowe odczytanie rodzaju tworzywa. Używane powłoki i barwniki nie powinny również zaburzać pracy czytników w regionalnych zakładach segregacji odpadów. Zgodnie z wprowadzonymi wytycznymi zakrętki zazwyczaj pozostają trwale przymocowane do szyjki, co rozwiązuje problem ich uciążliwej migracji do frakcji zanieczyszczeń drobnych i zapobiega utracie cennego surowca.
Nawet najbardziej przemyślany projekt detalu wymaga bezwzględnego potwierdzenia przyjętych założeń w warunkach obciążenia przemysłowego. Surowe próby wdrożeniowe błyskawicznie odsłaniają ewentualne problemy z powtarzalnością grubości ścianek, brakiem oczekiwanej klarowności bazy PET czy trudnościami z utrzymaniem stabilnego kształtu pola pod nadruk. Profesjonalna produkcja artykułów z tworzyw sztucznych opiera się na kalibracji cyklu maszynowego w taki sposób, by domieszka recyklatu nie wpływała negatywnie na parametry wytrzymałościowe wypraski. Wtryskiwanie oraz termoformowanie elementów z dodatkiem odzyskanego granulatu zmusza techników do stałej korekty ciśnień i czasów chłodzenia. Prowadzona trzystopniowa kontrola jakości weryfikuje ostatecznie, czy po serii uderzeń i długotrwałym transporcie opakowanie nadal zachowuje geometrię pozwalającą na odczyt stempla kaucyjnego.
Wytwarzanie nowoczesnych detali z plastiku stanowi złożone przejście od interpretacji założeń regulacyjnych do w pełni stabilnego uruchomienia serii i walidacji cyklu wytwórczego. Przed rozpoczęciem pracy masowej trzeba domknąć wszystkie decyzje ustalające bazę surowcową, dopuszczalne proporcje recyklatu, profil geometryczny oraz rygorystyczne normy kontroli jakościowej. Wypracowane w ten sposób parametry tworzą jedną spójną kartę technologiczną, która skutecznie zabezpiecza zgodność prawną wyrobu i chroni inwestycję przed przestojami. Pomyślna weryfikacja wszystkich elementów systemu daje gwarancję, że wypuszczone na rynek opakowania realnie wesprą obieg zamknięty i bezproblemowo przejdą przez zautomatyzowane punkty zbiórki.
Kategorie artykułów
Polecane artykuły

Blaty kuchenne z naturalnego kamienia – dlaczego są tak popularne?
Blaty kuchenne z naturalnego kamienia cieszą się coraz większym zainteresowaniem, co wynika z ich estetyki, trwałości i funkcjonalności. Klienci dostrzegają lidera w branży, który oferuje szeroki wybór materiałów i usług. Wybór kamienia do kuchni to nie tylko kwestia wyglądu, ale także unikalnych wł

Jak pozioma izolacja fundamentów wpływa na efektywność energetyczną budynków?
Pozioma izolacja fundamentów odgrywa kluczową rolę w efektywności energetycznej budynków. Odpowiednie rozwiązania wpływają na komfort cieplny mieszkańców oraz oszczędności energetyczne, co przekłada się na niższe rachunki za ogrzewanie. Odpowiednia ochrona zapobiega stratom ciepła, wilgoci i problem